


Um antiespumante de poliéter pode reduzir defeitos de revestimento causados por ar incorporado?
O ar incorporado pode transformar um projeto de revestimento que seria bem-sucedido em um dispendioso problema de acabamento. Pequenas bolhas introduzidas durante a mistura, bombeamento, pulverização, aplicação por rolo ou circulação podem permanecer ocultas até que o filme comece a se nivelar e curar. Então, aparecem como poros, crateras, bolhas, casca de laranja, variação de brilho ou pontos fracos na camada protetora. Para gerentes de projeto responsáveis pela qualidade, pelo cronograma e pelo consumo de materiais, esses defeitos raramente são apenas “cosméticos”. Eles podem provocar retrabalho, reprovação em inspeções, corrosão acelerada e disputas entre o fornecedor do revestimento, o aplicador e a equipe de equipamentos.
Um antiespumante de poliéter bem selecionado pode reduzir muitos defeitos de revestimento relacionados ao ar, ajudando as bolhas a subir, coalescer e romper antes que o filme de revestimento se fixe. No entanto, a resposta prática não é simplesmente “adicionar mais antiespumante”. O resultado correto depende do tipo de ar presente, da química do revestimento, do processo de aplicação e da compatibilidade do pacote de aditivos. Trabalhar com um experientefabricante de antiespumantes de poliéter oferece às equipes de projeto uma melhor chance de resolver a origem real do defeito, em vez de apenas encobrir seus sintomas.
Por Que o Ar Incorporado se Torna um Defeito de Revestimento
O ar entra em um sistema de revestimento mais facilmente do que muitas equipes esperam. A dispersão em alta velocidade pode criar um vórtice que puxa ar para o lote. As bombas de transferência podem aspirar ar através de conexões frouxas, condições inadequadas de sucção ou recipientes de alimentação parcialmente vazios. Linhas de recirculação, filtros, equipamentos de pulverização e circuitos de retorno também podem gerar bolhas devido à turbulência ou a mudanças de pressão. Em revestimentos à base de água, surfactantes e dispersantes poliméricos podem estabilizar essas bolhas por tempo suficiente para que sobrevivam à etapa de aplicação.
Nem todas as bolhas se comportam da mesma forma. A espuma superficial de grande porte é visível e geralmente recebe atenção imediata. As microbolhas incorporadas são mais problemáticas porque ficam dispersas por todo o líquido e podem não se tornar evidentes até que o filme aplicado comece a secar. À medida que o solvente ou a água evapora, a viscosidade aumenta. Uma bolha que antes poderia ter escapado fica presa sob uma película em formação. Se ela romper tardiamente, pode deixar um poro ou uma cratera. Se permanecer intacta, pode produzir um vazio que reduz a continuidade do filme.
O risco é particularmente alto em revestimentos de filme espesso, sistemas de alto teor de sólidos, formulações de secagem rápida e revestimentos aplicados sobre substratos rugosos ou porosos. Revestimentos protetores para tanques, estruturas de aço, pisos industriais, tubulações, máquinas e componentes fabricados podem enfrentar esse problema. Um defeito visualmente pequeno pode se tornar uma via para que umidade, produtos químicos ou sais atinjam o substrato.
Um Antiespumante de Poliéter Pode Realmente Reduzir Esses Defeitos?
Sim — quando o problema de ar incorporado está dentro da faixa de atuação do antiespumante e a formulação está devidamente equilibrada. Os antiespumantes de poliéter são comumente utilizados em revestimentos industriais à base de água, tintas de impressão, adesivos, formulações de limpeza e sistemas de processo porque sua estrutura molecular pode ser ajustada para proporcionar compatibilidade controlada e comportamento de liberação de espuma.
Em termos gerais, um antiespumante atua enfraquecendo o filme líquido ao redor de uma bolha de ar. Ele se espalha na interface gás-líquido, desestabiliza a lamela de espuma estabilizada e incentiva bolhas menores a se unirem em bolhas maiores. Bolhas maiores sobem mais rapidamente e têm maior probabilidade de romper na superfície do revestimento antes que o filme atinja uma viscosidade crítica. Assim, uma química adequada à base de poliéter pode favorecer uma desaeração mais rápida, menor espuma persistente e uma aparência de filme mais uniforme.
Dito isso, um antiespumante não pode corrigir todas as fontes de defeitos de revestimento. Se uma bomba estiver cavitando, se a pressão de atomização for excessiva, se o substrato estiver contaminado ou se a evaporação do solvente for rápida demais, um aditivo isolado poderá oferecer apenas melhoria parcial. Os projetos mais bem-sucedidos tratam o controle de espuma como parte de um plano completo de controle do processo.
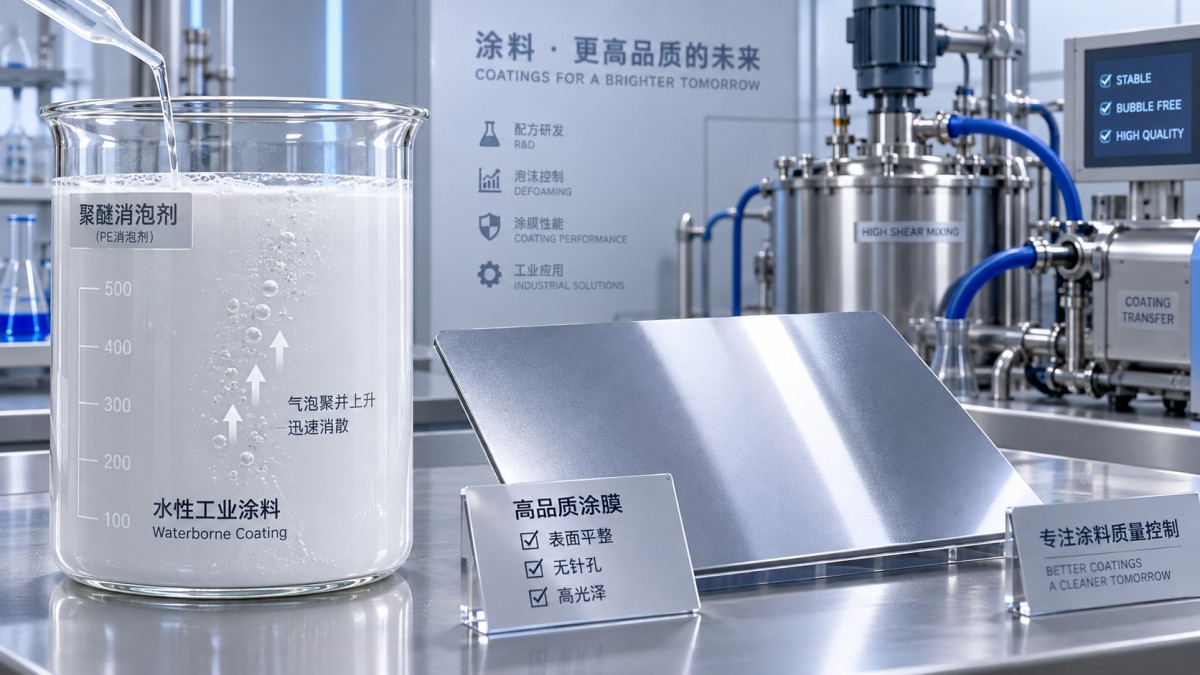
A Diferença Entre Antiespumação e Desaeração É Importante
As equipes de projeto frequentemente usam as palavras de forma intercambiável, mas elas descrevem tarefas relacionadas, porém diferentes. Aantiespumação é principalmente o colapso da espuma superficial visível. A desaeração é a liberação do ar preso no volume do revestimento. Um produto que elimina rapidamente a espuma em um tanque de mistura pode não necessariamente remover bolhas finas de um filme de revestimento de alta viscosidade. Por outro lado, um desaerante forte às vezes pode criar efeitos superficiais se for incompatível demais com o sistema.
Essa distinção deve orientar a avaliação dos produtos. Se o problema ocorrer durante a fabricação e os operadores observarem espuma estável no tanque de diluição final, os testes de abatimento de espuma e persistência de espuma são úteis. Se o revestimento parecer liso no balde, mas desenvolver poros após a pulverização ou a cura em estufa, a avaliação deve se concentrar na liberação do ar incorporado, na aparência do filme úmido, no nivelamento e nos defeitos do painel curado.
Um competentefabricante de antiespumantes de poliéter deve perguntar onde as bolhas são geradas, e não apenas qual revestimento está sendo produzido. Essa conversa prática frequentemente revela se o principal fator é o cisalhamento da mistura, a dispersão de pigmentos, o projeto da bomba, a filtração, a aplicação por pulverização ou as condições de secagem.
O Que os Gerentes de Projeto Devem Verificar Antes de Selecionar um Antiespumante
Para um responsável por engenharia ou compras, o desafio é evitar aprovar um aditivo com base apenas em um teste visual rápido. Um antiespumante que parece excelente em um béquer de laboratório pode se comportar de maneira diferente em um lote de produção, após armazenamento ou em uma grande superfície pulverizada. As perguntas a seguir ajudam a transformar uma reclamação de qualidade pouco clara em um processo de seleção gerenciável.
1. Qual é o sistema de revestimento?
Revestimentos acrílicos à base de água, dispersões de poliuretano, epóxi, emulsões alquídicas, vinílicos e híbridos têm diferentes tensões superficiais, equilíbrios de solventes, polaridades de resina e perfis de cura. A concentração volumétrica de pigmento também altera a estabilidade das bolhas. O antiespumante deve ser suficientemente compatível para se distribuir pelo revestimento, mas não tão solúvel a ponto de perder sua atividade de ruptura de bolhas.
Por esse motivo, um único “melhor antiespumante” universal raramente é realista. Um produto altamente compatível pode ser suave e estável, mas insuficiente para ar incorporado severo. Um material mais ativo e menos compatível pode liberar ar de forma eficaz, ao mesmo tempo em que aumenta a possibilidade de crateras, névoa, má repintura ou irregularidade de brilho se for usado em excesso.
2. Quando e onde ele será adicionado?
O momento da adição afeta o desempenho. Em muitas formulações, uma parte do antiespumante é introduzida durante a etapa de moagem para controlar a espuma criada pela dispersão de alto cisalhamento. Uma segunda porção, menor, pode ser adicionada durante a diluição final para melhorar a desaeração final e o comportamento de aplicação. Essa abordagem de adição dividida pode ser mais confiável do que adicionar toda a quantidade em um único ponto.
A adição tardia deve ser misturada o suficiente para garantir uma distribuição uniforme, mas o cisalhamento excessivo após a adição pode introduzir uma nova carga de ar. O objetivo prático é uma incorporação controlada, e não a agitação máxima.
3. O revestimento é aplicado por pulverização, rolo, pincel, imersão ou cortina?
O método de aplicação altera o mecanismo do defeito. Operações de pulverização airless e assistida por ar podem criar fluxo turbulento e rápida formação de filme. A aplicação por rolo pode criar microespuma por agitação mecânica. Revestimentos aplicados com pincel precisam de boa liberação sem sacrificar o tempo aberto. Sistemas de imersão e circulação podem sofrer entrada contínua de ar por meio das linhas de retorno ou da agitação do tanque.
Portanto, uma boa avaliação utiliza a rota de aplicação real sempre que possível. Um painel de aplicação por extensor pode identificar incompatibilidade básica, mas não pode simular completamente o cisalhamento da pulverização, a atomização, a espessura do filme e o comportamento de evaporação em um projeto em operação.
4. Como é definido o “sucesso” em termos mensuráveis?
“Menos espuma” não é suficiente como padrão de aceitação de projeto. Defina o resultado em termos que as equipes de produção e qualidade possam observar: menos poros por painel, menor frequência de crateras, brilho aceitável, viscosidade estável após o armazenamento, ausência de separação, nenhum efeito adverso na repintura e aparência consistente na espessura especificada de filme seco. Estabelecer esses critérios antecipadamente evita que um teste se transforme em uma discussão baseada em impressões.
Uma Sequência Prática de Testes para Defeitos Relacionados ao Ar
Quando uma linha de revestimento já apresenta defeitos, evite alterar várias variáveis ao mesmo tempo. Comece documentando a fórmula existente, a ordem do lote, a velocidade de agitação, a temperatura, os ajustes da bomba, a condição do filtro, a preparação do substrato, os parâmetros de aplicação, a espessura do filme úmido e o programa de cura. Sempre que possível, as fotos dos defeitos devem ser vinculadas aos registros do lote e da aplicação.
Em seguida, avalie um pequeno número de antiespumantes candidatos em níveis de dosagem controlados. Inclua uma amostra de controle em branco. Observe tanto o colapso imediato da espuma quanto o retorno tardio da espuma. Prepare painéis revestidos com a espessura de filme pretendida e inspecione-os após o período relevante de evaporação, cura em estufa ou cura à temperatura ambiente. Se possível, verifique a aparência após 24 horas, bem como imediatamente após a aplicação, pois alguns problemas de incompatibilidade se desenvolvem ao longo do tempo.
Depois que um candidato promissor for identificado, avance para um lote piloto. É nessa etapa que preocupações ocultas frequentemente surgem: interação com espessantes, dispersões de pigmentos, agentes umectantes, inibidores de corrosão, biocidas ou reticulantes; alterações de viscosidade; e diferenças causadas pelo cisalhamento em escala de produção. Um processo de validação por etapas custa menos do que descobrir um defeito superficial depois que uma grande produção de revestimento já chegou ao local da obra.
Erros Comuns Que Pioram o Problema
Aumentar a dosagem até que a espuma desapareça. O uso excessivo pode resolver a espuma visível, mas causar crateras, redução de brilho, baixa adesão entre demãos ou contaminação superficial. Siga a faixa inicial recomendada pelo fornecedor e, em seguida, otimize por meio de testes.
Ignorar a entrada mecânica de ar. Não se deve esperar que um antiespumante compense indefinidamente uma linha de sucção com vazamento, uma vedação de bomba desgastada, geometria inadequada do tanque ou um dispersor excessivamente agressivo. Se o ar for continuamente gerado mais rápido do que pode ser liberado, os defeitos superficiais continuarão instáveis de lote para lote.
Testar apenas material recém-produzido. Alguns sistemas parecem aceitáveis imediatamente após a fabricação, mas desenvolvem sensibilidade à espuma após armazenamento, transporte, exposição a ciclos de congelamento e descongelamento ou variações de temperatura. Amostras retidas e verificações aceleradas de estabilidade são valiosas, especialmente para projetos com longas cadeias de suprimento.
Escolher somente pelo custo inicial. Um aditivo de baixo custo pode se tornar caro se elevar as taxas de retrabalho, consumir o tempo dos operadores ou causar rejeição na inspeção final. A comparação correta é o custo total aplicado, incluindo dosagem, confiabilidade da produção, qualidade do acabamento e o risco de falha em campo.
A Compatibilidade É o Verdadeiro Equilíbrio
Os antiespumantes de poliéter são valorizados porque suas estruturas podem ser projetadas para funcionar em diversos sistemas aquosos e industriais. Ainda assim, a compatibilidade deve ser comprovada no revestimento específico. O produto ideal libera o ar preso sem criar sua própria assinatura de defeito. Isso exige equilíbrio: atividade interfacial suficiente para desestabilizar bolhas, persistência suficiente para permanecer eficaz durante a aplicação e compatibilidade adequada com a resina e o pacote de aditivos.
Para os gerentes de projeto, esse equilíbrio explica por que o suporte técnico do fornecedor é importante. É útil fornecer o tipo de resina, o teor de solvente ou água, o pacote de pigmentos, a faixa de pH, a viscosidade, a temperatura de processamento, o método de aplicação, a espessura de filme desejada e fotos do defeito. Mesmo que a formulação completa seja confidencial, esses detalhes permitem que um fornecedor recomende um ponto de partida mais relevante para a avaliação em laboratório.
A Prio New Materials oferece aos usuários de produtos químicos industriais fornecimento padronizado a granel, desenvolvimento de formulações sob medida, avaliação laboratorial e orientação técnica específica para as condições. Seu portfólio mais amplo também inclui matérias-primas para tratamento de água utilizadas em ambientes industriais exigentes. Por exemplo,2-Phosphonobutane -1,2,4-Tricarboxylic Acid (PBTCA) é um inibidor organofosforado de incrustação e corrosão usado em água de resfriamento circulante, água de injeção em campos petrolíferos e aplicações de lavagem. Embora não seja um antiespumante para revestimentos, esse tipo de portfólio reflete a importância de controlar a qualidade da água de processo, incrustações, corrosão e espuma em operações industriais interconectadas.
Quando o Defeito Pode Não Ser Ar Incorporado
Poros e crateras são frequentemente atribuídos a bolhas, mas podem ter outras causas. As crateras podem resultar de contaminação por silicone, óleo, poeira, resíduos no substrato ou desequilíbrio de tensão superficial. Os poros também podem surgir devido à formação de bolhas por solvente, umidade no substrato, espessura excessiva de filme úmido ou aquecimento rápido durante a cura. Bolhas podem indicar pressão osmótica, umidade retida ou preparação superficial inadequada, em vez de um problema de espuma.
Um indício diagnóstico útil é o momento em que ocorre. Defeitos visíveis imediatamente no filme úmido geralmente apontam para liberação de ar ou contaminação. Defeitos que surgem durante a cura em estufa podem sugerir formação de bolhas por solvente ou rápida formação de película superficial. Defeitos que aparecem após exposição em serviço exigem uma investigação mais ampla da condição do substrato, da continuidade do revestimento e das cargas ambientais.
Tomando a Decisão com Menor Risco
Um antiespumante de poliéter pode reduzir significativamente os defeitos de revestimento causados por ar incorporado, mas apresenta melhor desempenho como parte de um sistema controlado. Selecione-o com base na química real do revestimento e no processo de aplicação, teste tanto a desaeração quanto o colapso da espuma superficial e verifique se o filme curado permanece liso, uniforme e livre de efeitos colaterais relacionados ao aditivo.
Para um gerente de projeto, o caminho mais confiável é simples: identificar onde o ar entra no processo, estabelecer critérios visíveis de qualidade, comparar candidatos em condições realistas e ampliar a escala somente após a confirmação em lote piloto. Essa abordagem protege mais do que a aparência de um revestimento acabado. Ela ajuda a proteger a previsibilidade do cronograma, a eficiência de materiais, os resultados de inspeção e o desempenho de longo prazo esperado do ativo revestido.

CONSULTA ONLINE
Se tiver alguma dúvida, entre em contato conosco e entraremos em contato com você o mais breve possível.