


Quando lotes inconsistentes indicam um problema com o fornecedor de antiespumante de poliéter
Uma perda repentina do controle de espuma deve ser tratada como um problema de comparabilidade entre lotes até que o registro operacional prove o contrário. Quando a mesma aplicação, ponto de dosagem e condições de processo produzem um comportamento de espuma diferente após uma nova entrega, a variação pode ter origem no próprio antiespumante: em sua composição ativa, estrutura da emulsão, teor de sólidos, viscosidade, distribuição de partículas ou estabilidade durante o armazenamento e o transporte.
Os antiespumantes de poliéter são comumente selecionados porque podem se espalhar rapidamente em uma interface gás-líquido e romper filmes de espuma estáveis. Seu desempenho, no entanto, depende de um equilíbrio entre segmentos hidrofóbicos, segmentos hidrofílicos, fase carreadora e qualquer sistema de emulsificação. Uma pequena alteração na formulação pode manter o produto visualmente aceitável, mas modificar sua taxa de entrada na espuma, sua resistência à lavagem ou sua compatibilidade com produtos químicos de tratamento. Por isso, um simples teste de frasco de aprovação/reprovação costuma ser insuficiente quando há suspeita de lotes inconsistentes.
Diferencie uma alteração relacionada ao fornecedor de uma perturbação no processo
A espuma responde intensamente a mudanças de processo. Aumento da carga de surfactantes, flutuações de pH, alteração de temperatura, entrada de ar, atividade biológica, contaminação por óleo e mudanças na taxa de recirculação podem fazer com que um antiespumante anteriormente eficaz pareça fraco. Antes de atribuir a causa a um fabricante de antiespumantes de poliéter, compare o período afetado com um período estável utilizando a mesma base operacional.
A comparação mais útil não é apenas a dosagem nominal. Registre a taxa real de alimentação, a fonte da água de diluição, o local de injeção, o nível do tanque, a condição de mistura, a temperatura da solução e o tempo de retenção entre a injeção e a zona de formação de espuma. Um tambor entregue durante o clima frio pode apresentar maior viscosidade aparente e exigir homogeneização mais completa do que um armazenado em temperatura moderada. Por outro lado, circulação agressiva ou uma bomba de transferência de alto cisalhamento pode danificar uma emulsão sensível, criando uma mudança de desempenho após o material entrar na instalação.
Uma investigação do fornecedor torna-se mais confiável quando o registro de processo se mantém estável enquanto o lote do produto muda. Padrões de alerta fortes incluem a necessidade repetida de uma dose maior para um lote, redução mais lenta da espuma com a mesma dose inicial, maior retorno da espuma após uma redução aparentemente bem-sucedida ou novos depósitos ao redor dos equipamentos de injeção. Alterações que acompanham os limites entre lotes em mais de um sistema tratado merecem atenção especial.
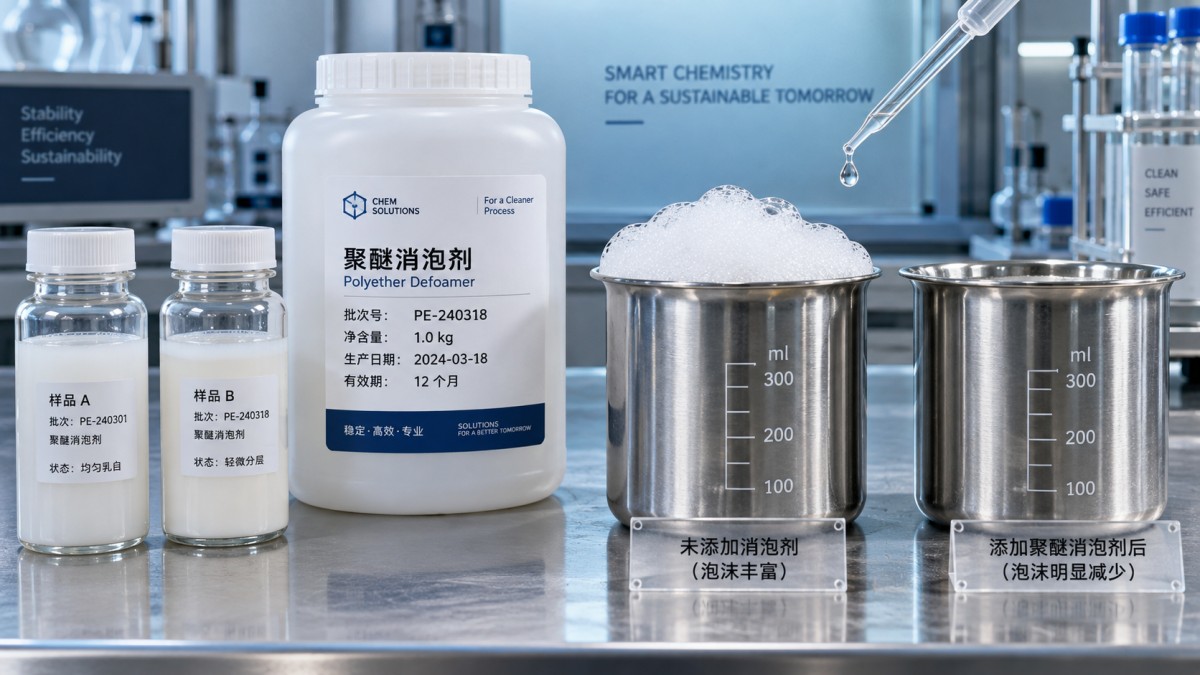
Sintomas com significados diferentes
“O antiespumante parou de funcionar” reúne vários modos de falha que devem ser diferenciados. Um colapso rápido seguido por rápido retorno da espuma frequentemente indica baixa persistência, distribuição inadequada da dose ou uma formulação que está sendo removida da fase líquida. A ausência de colapso inicial visível é diferente: pode indicar má dispersão, incompatibilidade com o líquido espumante, diluição severa no ponto de injeção ou um material cuja fase ativa não está mais entrando efetivamente no filme de espuma.
Oleamento superficial, gotículas flutuantes ou um anel nas paredes do tanque podem sugerir separação de fases, mas a observação precisa de contexto. Alguns antiespumantes insolúveis em água naturalmente apresentam uma fase oleosa dispersa após a adição. A preocupação é uma diferença evidente em relação ao material de referência retido após agitação e diluição comparáveis. Um lote que se separa rapidamente em sua embalagem fechada, forma um sedimento que não pode ser facilmente reincorporado ou apresenta uma camada superior e inferior distinta após inversão normal deve ser colocado em quarentena até avaliação.
A cor, por si só, é um critério fraco de liberação. Uma pequena variação de cor pode resultar de variação de matéria-prima ou armazenamento sem afetar o desempenho do controle de espuma. No entanto, uma alteração de cor combinada com alteração de odor, desvio de viscosidade ou separação inesperada é uma evidência mais forte de um problema de composição ou estabilidade. O mesmo princípio se aplica à densidade: um resultado de densidade conforme não confirma que a proporção de poliéter ativo ou a estrutura de partículas da emulsão permaneceu inalterada.
O que reter e comparar antes que as evidências desapareçam
Mantenha amostras retidas e lacradas do último lote comprovadamente bom e do lote suspeito. As amostras devem ser identificadas pelo número do lote, data de recebimento, posição do recipiente e histórico de armazenamento. Se o material foi transferido para um tanque diário, retenha uma amostra tanto do recipiente original quanto do tanque no ponto de uso. Essa distinção é importante porque um bom produto recebido pode ser alterado por resíduos incompatíveis, mistura inadequada, uma mangueira de transferência contaminada ou circulação prolongada em um tanque aquecido.
Comece com uma triagem controlada lado a lado, utilizando água real do processo ou uma amostra representativa de espuma sempre que viável. Igualize a temperatura das amostras, a energia de mistura, o volume da amostra e o método de adição do antiespumante. Compare a dose necessária para suprimir a espuma, o tempo até o colapso, a altura após um período fixo de observação e o retorno após agitação controlada. Uma amostra que funciona em água deionizada, mas falha na água de processo, pode estar reagindo à dureza, óleo, polímero, sólidos, dispersante ou teor de surfactantes, em vez de apresentar um defeito de qualidade universal.
As comparações básicas de recebimento podem incluir aparência, odor, densidade, pH quando relevante, viscosidade, teor não volátil e comportamento de diluição. Esses valores devem ser interpretados em relação à especificação acordada do produto e à faixa histórica dos lotes, não em relação a uma meta universal presumida. Para um produto do tipo emulsão, microscopia ou medição de tamanho de partículas pode revelar coalescência que a densidade aparente não detectará. Para um antiespumante de poliéter do tipo solução, uma alteração no ponto de névoa ou no comportamento de solubilidade pode revelar uma mudança significativa no equilíbrio hidrofílico-hidrofóbico.
Não confunda teor ativo com atividade efetiva
Dois lotes podem apresentar teores não voláteis semelhantes, mas comportar-se de maneira diferente porque os componentes ativos são distribuídos de modo distinto, o carreador foi alterado ou o sistema de emulsificantes modificou a liberação da fase ativa. Um resultado de sólidos mais elevado não é automaticamente melhor; hidrofobicidade excessiva pode produzir oleamento superficial ou interferir na separação posterior. Um resultado de viscosidade mais baixa também não é automaticamente evidência de diluição, pois a temperatura e a arquitetura molecular do poliéter influenciam o comportamento de fluxo.
Solicite o certificado de análise específico do lote ao fabricante, mas não limite a análise aos valores nele impressos. Pergunte quais parâmetros são críticos para a liberação daquele grau, se as fontes de matéria-prima ou as condições de processamento foram alteradas e se amostras retidas do lote de produção foram avaliadas em comparação com um controle. Uma resposta significativa relaciona o lote aos seus controles de formulação e ao método de teste, em vez de apenas repetir uma faixa de especificação.
Onde o controle da formulação pode falhar
A consistência do antiespumante de poliéter começa a montante. A variabilidade na qualidade do iniciador, proporção de óxido de alquileno, distribuição de peso molecular, perfil de grupos terminais ou material carreador pode alterar a dispersibilidade e o comportamento de entrada na espuma. Durante o acabamento, homogeneização insuficiente, alteração na sequência de adição, variação na qualidade da água, temperatura mal controlada ou uma etapa de emulsificação instável podem criar diferenças entre lotes sem defeitos evidentes na embalagem.
A rastreabilidade é especialmente importante quando um antiespumante é utilizado junto com inibidores de incrustação, inibidores de corrosão, biocidas, coagulantes ou polímeros. O antiespumante pode estar quimicamente intacto, mas ser pouco compatível com um programa de tratamento modificado. Em água com teores elevados de ferro e cálcio dissolvidos, a interação entre quelantes, dispersantes, sólidos e gotículas de antiespumante pode alterar o resultado aparente do controle de espuma. Por exemplo, um programa que contémHydroxyethylamino-Di(Methylene Phosphonic Acid) (HEMPA) deve ser avaliado como parte da mistura completa de tratamento, pois suas funções de quelação e controle de incrustação podem afetar a química da água ao redor do teste de antiespumante.
A questão não é se os dois produtos químicos são amplamente “compatíveis” em uma amostra estática. A questão relevante é se as proporções reais dos concentrados, a sequência de diluição, a concentração local na injeção, a composição da água e a temperatura operacional preservam o desempenho do antiespumante. Combinar concentrados em um tanque diário compartilhado sem dados documentados de compatibilidade pode criar uma falha que se assemelha a um lote de recebimento de baixa qualidade.
O transporte e o armazenamento podem criar um falso sinal de problema do fornecedor
Um lote em boas condições pode tornar-se pouco confiável antes do uso. A exposição prolongada a alta temperatura pode desestabilizar alguns produtos emulsificados, enquanto a baixa temperatura pode aumentar a viscosidade, criar cristalização reversível ou retardar a redispersão. Armazenamento próximo a linhas de vapor, luz solar direta, exposição repetida a ciclos de congelamento e descongelamento e permanência prolongada em um tanque parcialmente cheio aumentam a incerteza. A evaporação de água de um sistema ventilado também pode concentrar um produto e alterar suas características de fluxo.
A inspeção deve incluir o percurso físico desde a doca de recebimento até a bomba de alimentação. Confirme se os recipientes foram misturados utilizando o método especificado para aquele grau; aeração excessiva durante a mistura pode criar seu próprio problema de espuma. Examine filtros de sucção, mangueiras de transferência, vedações de bomba e tanques diários quanto a depósitos ou vestígios de produtos químicos incompatíveis. Uma lança de injeção parcialmente bloqueada pode fornecer uma dose intermitente que é facilmente confundida com baixa qualidade do antiespumante.
Quando apenas a porção final de um tambor apresenta baixo desempenho, investigue sedimentação, estratificação de fases, re-homogeneização inadequada e contaminação do recipiente antes de concluir que o lote inteiro estava defeituoso. Quando todos os recipientes de um lote se comportam de maneira diferente do material anterior imediatamente após o recebimento, e testes controlados sustentam o resultado, a hipótese relacionada ao fornecedor torna-se muito mais forte.
Estabeleça um caminho corretivo que produza uma resposta
Coloque o lote suspeito em quarentena quando o controle de espuma afetar a operação do equipamento, a separação posterior, a estabilidade da descarga de águas residuais ou a segurança do processo. Continue com um lote de referência verificado, quando disponível, evitando ao mesmo tempo o aumento descontrolado da dose. Aumentar a dose até que a espuma desapareça pode ocultar o sinal de diagnóstico e introduzir arraste, filmes superficiais, problemas de filtração ou contaminação posterior.
Envie ao fornecedor um pacote conciso de evidências: identificadores do lote, condição do produto no recebimento, registro de armazenamento, comparação do processo, fotos de qualquer separação, resultados de amostras retidas e o método de teste de espuma controlado. Solicite uma comparação das amostras de produção retidas, dados de liberação, desvios de fabricação, rastreabilidade de matérias-primas e histórico de embarque. A investigação deve produzir uma decisão documentada para o lote, e não uma garantia informal de que a especificação foi atendida.
Para futuros recebimentos, estabeleça critérios de aceitação que reflitam a aplicação, em vez de depender inteiramente de propriedades físicas genéricas. Um breve teste comparativo de espuma em relação a um lote retido aprovado pode ser útil para sistemas críticos, desde que o método seja repetível e os critérios de aprovação estejam vinculados ao desempenho operacional. Revise periodicamente o método de teste quando a química da água, a química de tratamento ou o equipamento de injeção mudar; caso contrário, o método pode continuar aprovando material enquanto perde relevância para o processo real.
A inconsistência persistente entre lotes é uma questão de sistema de controle. A solução vem da preservação de amostras, da comparação de condições operacionais equivalentes, do teste do ambiente químico completo e da exigência de rastreabilidade em nível de lote. Essa abordagem identifica se a ação corretiva deve estar no controle da formulação, no transporte e armazenamento, na prática de injeção ou no próprio programa de tratamento de água.

CONSULTA ONLINE
Se tiver alguma dúvida, entre em contato conosco e entraremos em contato com você o mais breve possível.