


Por que a compatibilidade da embalagem deve ser testada com um OEM de antiespumante
Para gestores de projetos responsáveis por sistemas industriais de água, selecionar um antiespumante não é apenas uma decisão de compra — é uma avaliação de risco de compatibilidade. Trabalhar com um OEM qualificado de antiespumantes permite testar o desempenho em relação à química real da água, às temperaturas operacionais, aos materiais dos equipamentos e às condições de dosagem antes da aplicação em escala total. Essa etapa pode evitar espuma persistente, interrupções do processo, incrustação de membranas e custos operacionais evitáveis, mantendo o cronograma do projeto em dia.
O problema é que a espuma é visível, mas a incompatibilidade muitas vezes não é. Um tambor pode chegar com um antiespumante que apresenta bom desempenho em um teste simples de béquer, mas se comporta de forma muito diferente ao entrar em um circuito de água de resfriamento circulante, tanque de equalização de águas residuais, linha de pré-tratamento de RO ou sistema de dosagem de alto cisalhamento. Em projetos reais, o antiespumante raramente é adicionado à água limpa. Ele entra em um ambiente químico dinâmico que contém dispersantes, inibidores de corrosão, biocidas, coagulantes, surfactantes, sais, sólidos suspensos e contaminantes do processo.
A embalagem faz parte da compatibilidade química, não apenas da logística
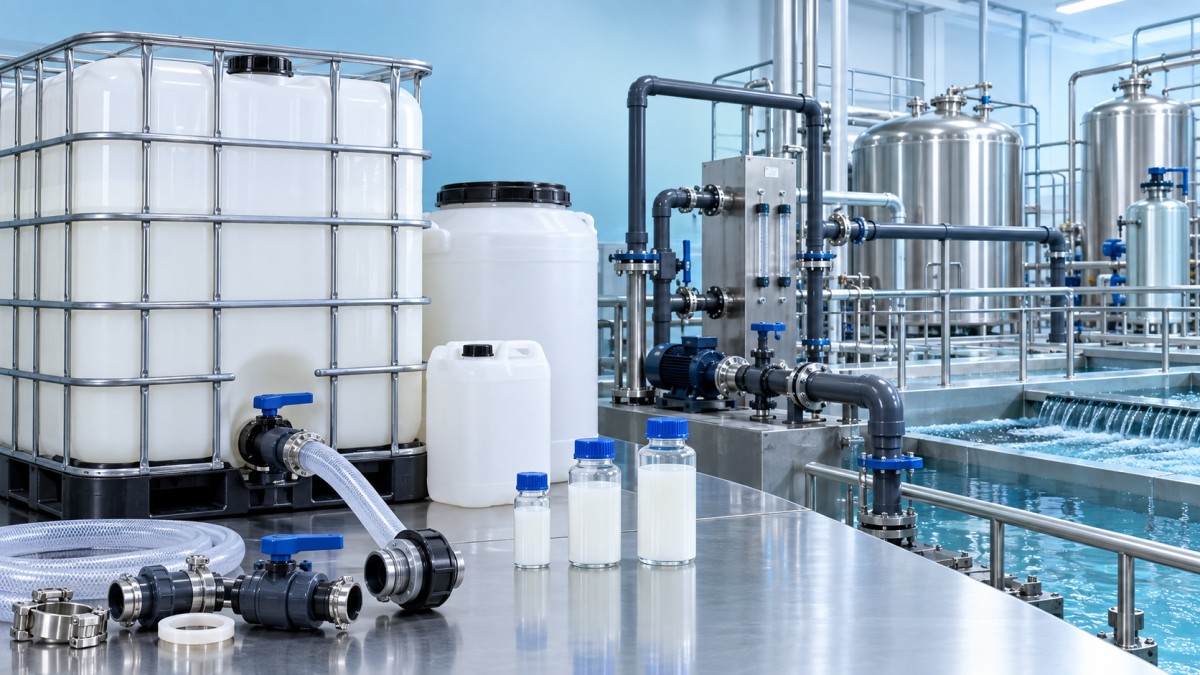
Quando as equipes discutem compatibilidade, normalmente se concentram em saber se um antiespumante suprime a espuma ou interfere com outro produto químico de tratamento. A embalagem merece o mesmo nível de atenção. O recipiente, a tampa, o revestimento interno, a válvula, a vedação e a conexão de dispensação entram em contato com a formulação durante o armazenamento e o transporte. Se um material de embalagem não for adequado para o fluido transportador, o teor de silicone, a fração de óleo mineral, o sistema emulsificante ou o componente solvente, o risco pode não se tornar evidente até que o produto chegue ao local.
Sinais de alerta comuns incluem vedações amolecidas, fechamentos com vazamento, deformação do recipiente, formação de crostas ao redor das aberturas, separação de fases após o armazenamento ou alteração na viscosidade do produto que dificulte a dosagem controlada. Não se trata apenas de inconvenientes no armazém. Uma válvula de IBC com vazamento pode criar um problema de segurança e limpeza; um produto separado pode resultar em fornecimento inconsistente de ativo; e um fechamento danificado pode permitir contaminação ou tornar o material impraticável para uso em um sistema de alimentação automatizado.
Para projetos com rotas de transporte longas, climas quentes, armazenamento em clima frio ou dosagem pouco frequente, a compatibilidade da embalagem torna-se ainda mais importante. Um produto que permanece estável em um frasco interno de amostra de curto prazo do fornecedor pode exigir uma validação diferente em um balde de 25 kg, tambor de 200 kg ou IBC de mais de 1.000 kg. A escala e a duração do armazenamento alteram o perfil de risco.
Por que um OEM de antiespumantes deve participar antes da finalização da compra
Um OEM de antiespumantes competente faz mais do que cotar um grau padrão. Ele deve ser capaz de discutir a família de formulação, a aplicação pretendida, a embalagem recomendada, os limites de armazenamento e as condições práticas nas quais o desempenho pode variar. Isso é especialmente útil quando as especificações do projeto ainda estão evoluindo. Uma planta pode inicialmente planejar o tratamento de águas residuais em temperatura normal e, posteriormente, adicionar reciclagem em temperatura elevada, diferentes matérias-primas ou um programa revisado de dosagem química.
O teste pré-aplicação mais útil não é uma comparação genérica de espuma. É um programa de compatibilidade pequeno, mas representativo, utilizando, sempre que possível, a amostra real de água do cliente. O OEM e a equipe do projeto devem avaliar a redução da espuma, o controle da espuma ao longo do tempo, a dispersão do produto, o efeito na separação a jusante e a interação com todo o pacote de tratamento. As observações sobre a embalagem devem ser registradas ao mesmo tempo, especialmente se as amostras forem mantidas nas condições previstas de transporte ou armazenamento.
Essa abordagem é importante porque “funciona na água” não é suficiente. Um antiespumante pode suprimir a espuma rapidamente, mas deixar resíduos hidrofóbicos indesejáveis em algumas aplicações relacionadas a membranas. Outro pode dispersar-se bem à temperatura ambiente, mas perder consistência após exposição ao calor. No tratamento biológico de águas residuais, a supressão agressiva de espuma pode precisar ser equilibrada com os efeitos sobre a transferência de oxigênio ou o manuseio de lodo a jusante. A escolha correta depende da restrição operacional, não do menor preço unitário ou do teste inicial de colapso mais rápido.
O que um teste de compatibilidade significativo deve abranger
As equipes de projeto não precisam de um plano de teste excessivamente complicado, mas precisam de um que reflita como o material será realmente manuseado. Uma avaliação prática normalmente inclui as seguintes perguntas:
- O que está causando a espuma: surfactantes, atividade biológica, arraste de gás, alto cisalhamento, óleos, polímeros ou uma combinação de fatores?
- Qual é a temperatura do processo no ponto de dosagem e quanto ela varia durante a operação?
- Quais produtos químicos de tratamento já estão no sistema, incluindo inibidores de incrustação, dispersantes, biocidas e floculantes?
- O antiespumante será dosado manualmente, por meio de uma bomba dosadora ou por um circuito de controle automatizado?
- Qual formato de embalagem será utilizado e por quanto tempo o produto poderá permanecer armazenado após a entrega?
- Há ativos a jusante — membranas, filtros, trocadores de calor, separadores ou processos de revestimento — que possam ser sensíveis ao arraste?
Um bom OEM também fará perguntas que às vezes são negligenciadas durante a aquisição inicial: a linha de alimentação é estreita? Há um circuito de recirculação no tanque diário? O IBC ficará ao ar livre? O local precisa de manuseio para inverno? Esses detalhes podem parecer operacionais, mas determinam se um antiespumante tecnicamente adequado permanece utilizável após a entrega.
Não teste o antiespumante isoladamente do programa de tratamento de água
Em sistemas industriais de água de resfriamento e relacionados a caldeiras, o controle de espuma geralmente está associado ao controle de incrustação e corrosão. Esses programas químicos devem ser considerados em conjunto. Por exemplo, um polifosfonato orgânico neutro contendo nitrogênio, comoSal pentassódico do ácido etilenodiamino tetra(metileno fosfônico) (EDTMP·Na5), pode ser utilizado em aplicações de água circulante, água de caldeira, água de resfriamento de usinas de energia, galvanoplastia sem cianeto ou impressão e tingimento, nas quais são necessários quelação de íons metálicos e controle de incrustação.
Suas características declaradas — incluindo miscibilidade em água, estabilidade química e desempenho sob condições de temperatura elevada — tornam-no relevante para programas nos quais a incrustação de sulfato de cálcio ou sulfato de bário é uma preocupação. Porém, a presença de um inibidor de incrustação estável não confirma automaticamente a compatibilidade com o antiespumante. A equipe do projeto ainda deve testar a solução de tratamento combinada em proporções de concentração realistas. Um antiespumante que desestabiliza outra formulação, se separa após a mistura ou altera o comportamento dos depósitos pode resolver um problema visível enquanto cria outro menos evidente.
É nesse ponto que fornecedores com desenvolvimento de formulações, testes laboratoriais e suporte técnico em campo podem agregar valor prático. O objetivo não é vender um pacote químico maior. É identificar uma combinação que permaneça estável desde o armazenamento, passando pela dosagem, até o próprio processo.
Um piloto curto pode evitar um problema operacional prolongado
Para uma nova instalação ou uma grande alteração no programa químico, um teste controlado no local geralmente é mais informativo do que um debate prolongado sobre fichas técnicas de produtos. O piloto deve definir o ponto de dosagem, a duração do teste, a frequência de amostragem, o método de observação da espuma e os critérios de sucesso antes do início. Ele também deve registrar indicadores não relacionados à espuma, como o comportamento das bombas, a pressão diferencial dos filtros, tendências das membranas quando relevante, arraste visual e qualquer alteração na aparência da água ou na estabilidade do processo a jusante.
Tenha cautela ao tirar conclusões nas primeiras horas. Alguns sistemas possuem surfactantes residuais, contaminantes acumulados ou padrões de carga variáveis que podem distorcer os resultados iniciais. Um teste útil observa a resposta durante turnos operacionais normais, em vez de apenas durante um estado estacionário ideal. Se o projeto tiver mudanças sazonais de temperatura ou ciclos de descarga em batelada, essas condições deverão ser consideradas antes de se comprometer com um pedido a granel de longo prazo.
A embalagem deve continuar sendo avaliada no piloto. Inspecione os recipientes retidos, os pontos de dispensação e as mangueiras de transferência. Confirme que a embalagem escolhida é adequada para os equipamentos de descarregamento e o arranjo de armazenamento do local. Um produto que exige agitação manual repetida, aquecimento especial ou lavagem frequente das linhas ainda pode ser viável, mas esses requisitos devem ser conhecidos antes de se tornarem uma frustração no local.
A decisão de compra deve incluir uma transferência técnica
O melhor resultado é uma transferência clara entre o OEM, a equipe de compras, os engenheiros de comissionamento e os operadores da planta. Ela deve abranger o tipo de embalagem aprovado, as orientações de armazenamento, o manuseio do prazo de validade, o método de dosagem, a base de consumo esperada, as conclusões de compatibilidade e os contatos para escalonamento caso a espuma retorne sob condições alteradas. Isso é particularmente importante para projetos grandes ou internacionais, nos quais a pessoa que aprova o produto químico pode não ser o operador que o receberá meses depois.
Portanto, testar a compatibilidade da embalagem com um OEM de antiespumantes não é uma etapa administrativa adicional. É uma forma de proteger a confiabilidade do processo antes que um produto químico seja incorporado à rotina operacional. Se o fornecedor puder testar nas condições reais da água, explicar os limites da formulação, apoiar escolhas adequadas de embalagem e revisar todo o programa de tratamento, o projeto terá uma base muito melhor para selecionar um antiespumante que funcione além da primeira entrega.

CONSULTA ONLINE
Se tiver alguma dúvida, entre em contato conosco e entraremos em contato com você o mais breve possível.